
作者:张敏(宏志电子有限公司)
这篇文章已经发表在《模具制造》月刊上。版权归作者所有。转载请注明出处。谢谢大家!
[摘要] 分析了连接器WTB的结构和工艺,介绍了注射模中滑块延时机构的设计、工作过程、设计难点及应用。生产实践证明,模具结构设计合理。可供从事这类模具设计和制造的人员参考。
关键词:连接器;滑块延时机构;注塑模具设计
1简介
连接器是电子工程技术人员经常接触的一种塑料制品。它的作用很简单:在电路中被阻断或隔离的电路之间架起一座桥梁,使电流流动,电路实现预定的功能。连接器广泛应用于计算机、数据通信、消费电子设备、汽车电器和工业电器。
2塑料零件分析
如图1所示,这类塑料零件的销孔数量多,塑料零件小,对塑料零件的精度要求高。一般销孔毛刺最大0.03mm,外观毛刺最大max0.05mm;这个塑料件使用的塑料材料是尼龙66(尼龙),收缩率为8‰~21‰。它是一种热塑性树脂,白色固体,不溶于一般溶剂,仅溶于间甲酚等。具有较高的机械强度和硬度以及较大的刚性。此外,这种材料还具有阻燃、抗拉强度高、耐磨、电绝缘性好、耐热、熔点150℃~250℃和熔融树脂流动性高等优点。
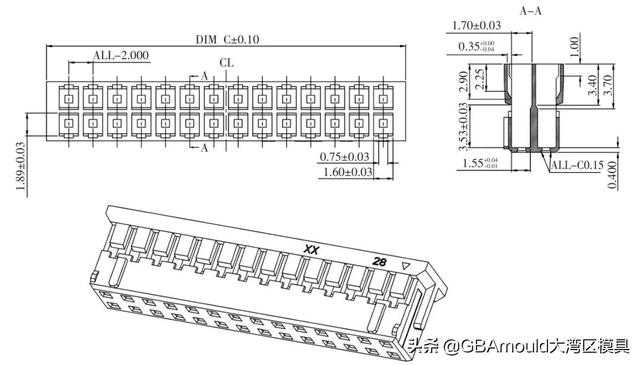
图1 WTB塑料零件图
3模具设计
3.1型腔布局
模具上塑件的型腔布局:包括型腔的数量和在模具上的排列。一般型腔数量的确定需要与所选注塑机的吨位相匹配,同时要考虑生产效率和经济效益,更重要的是还要考虑塑件结构和成型模具结构的复杂程度。由于塑件比较小,通常布置多个型腔,但塑件的两侧都是由带有大量销孔的滑块构成,所以塑件采用一模两腔的布局,即一次注射两个塑件。
3.2分型面的设计
分型面设计首先要分析塑件的分型:①有助于保证塑件的精度;(2)要有利于模具的加工制造,尤其是型腔和型芯的加工,尽量拆分到磨床上;③有利于排气系统的设计;(4)要便于塑件脱模,保证开模后塑件留在动模侧。
因为大部分连接器都是内置件,所以对外观要求不是很高。根据图2所示塑料件的3D图,为了方便安排顶出系统,该塑料件的分型面设计如图3所示。
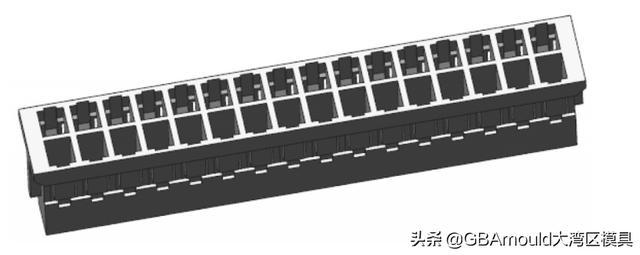
图2塑料零件的3D图
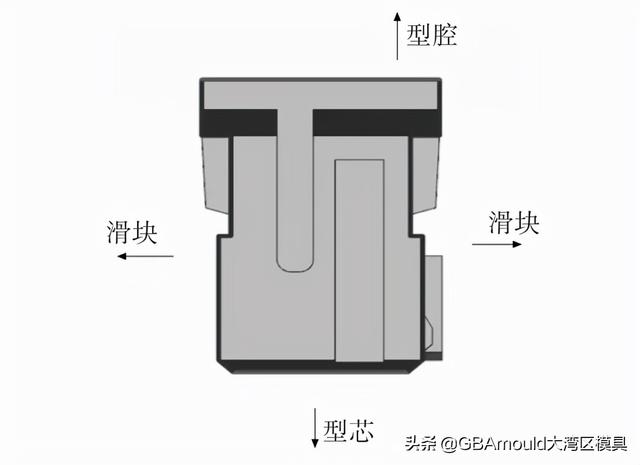
图3塑料零件分模线示意图
3.3浇注方法的设计
塑料从主流道进入分型面,然后沿着流道进入型腔。浇口位于塑料零件的头部,以防止流痕。另一侧的头部也需要成为材料溢出的浇注点。此浇注点采用潜伏式进胶,在顶出过程中可自动切断脱落,使后期加工工序少,节约成本。
3.4抽芯机构的设计
这个塑件的侧壁都是倒勾,型芯和型腔都成型不了,所以需要成型滑块,因为两边的侧壁都是成型在滑块上的。由于截留空气造成的气泡或烧焦现象,滑块需要分成几块打开排气,如图4、图5所示,由于很多形状的塑件都是在型腔内成型的,如图6所示,为了防止塑件粘在定腔上,滑块需要增加延时退出机构。
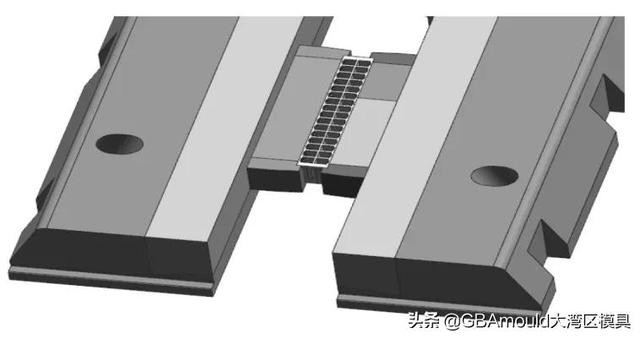
图4滑块图
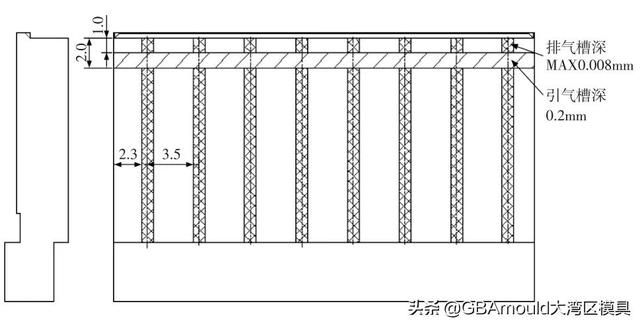
图5带排气槽的滑块镶块图
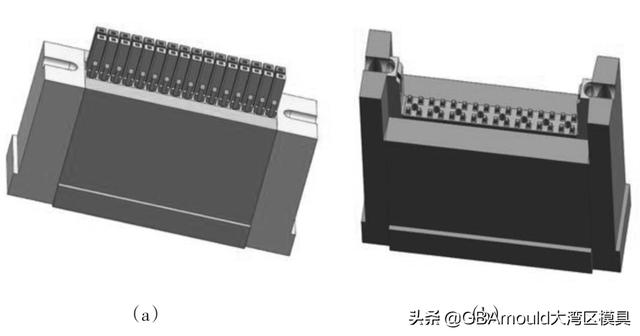
图6固定模型腔和动态模型芯图
a——定模腔b——动模芯
3.5顶出机构的设计
由于塑件大部分在型腔内成型,滑块退出后,型芯几乎没有锁模力,可以在型芯中间布置一排顶杆辅助顶出。由于潜伏式供胶,且供胶点在定模内,流道要用拉料杆拉出料头。
3.6冷却系统
为了保证注射成型周期的稳定性,在动模侧和定模侧都设计了冷却水通道。因为塑料件比较小,水道也比较简单,如图7所示。
3.7排气系统
好的排气系统设计对注塑模具有很大的帮助。因为连接器模具要求加工精密,形状复杂,一般都是尽量拆卸。拆磨,保证加工精度;打开排气以防止截留空气,因此打开排气槽,使拆卸的型腔和型芯不会干扰顶杆。
3.8模具整体结构
该模具的整体结构如图7所示。
开模时,动模和定模分离,同时带动滑块移动。由于滑块拉条的销孔距离空1mm,所以动模和定模打开时,滑块会延时退出,在打开的瞬间将塑件拉起,防止塑件粘在定模腔上。开模完成后,顶杆将顶出塑料件,然后合模完成一个注塑周期。
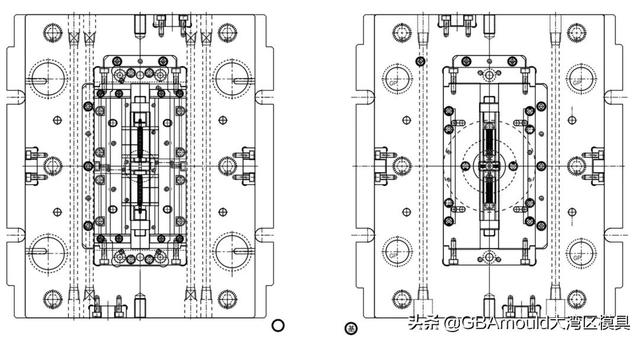
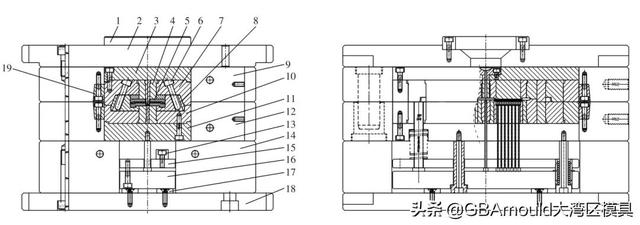
图7 WTB塑料件模具图
1.定位环2。固定模底板3。固定模底板4。型腔镶块5。滑块镶块6。斜销7。滑块8。滑块9。固定模具10。移动模芯11。移动模具底板12。移动模具13。限位柱14。基板15。上部推料器板16。降下推料器板17。垃圾钉18
4结论
这种塑件结构复杂,壁薄,在生产中容易产生应变或变形。利用滑块延时抽拉塑件,接触面积比较大,可以防止塑件被拉变形。由于塑料件销孔的对准度要求较高(一般最大0.05mm),分模时应尽量将针或针槽连成一体,以防止加工时累积公差过大导致对准度超差。针销上加了定位凸块,防止注射成型时冲击力过大时针销倾斜。通过批量生产验证,模具结构设计合理。
—结尾—







